
Integration des Digitaldrucks in die traditionelle Bauweise
Seit einigen Jahren lässt sich hier und da ein zunehmendes Aufkommen von Einzelprojekten beobachten, bei denen es um den Druck von Teilen für unser Hobby geht. Tatsächlich erscheint die Idee, sich kleine Accessoires oder Details für beispielsweise ein RC-Modell selbst herzustellen, sehr verlockend, da die Druckdateien im Internet immer leichter zugänglich sind (danke, Marc ...).
Da ich in diesem Bereich ein absoluter Neuling bin, obwohl ich mich schon seit langem mit dem Bau von Modellen aus Verbundwerkstoffen und Holz auskenne, kam mir im Rahmen eines laufenden traditionellen Bauprojekts die Idee, sozusagen gedruckte Teile in einer größeren Größe als bisher gesehen
, ohne dass dies strukturelle Auswirkungen auf das Modell hat. Die Vorteile bestehen darin, dass man Teile erhält, die widerstandsfähiger gegen mögliche unsachgemäße Handhabung sind (manche sind anfälliger als andere…) und zudem im Negativ gedruckt werden, um sicherzustellen, dass sie direkt und ohne Nachjustierung in die Flugzeugstruktur passen, was sehr praktisch ist.
Zwar ist es selbstverständlich, dass man über einen Drucker und fundierte Kenntnisse im Zeichnen mit Software wie dem „B à BA“ in diesem Bereich verfügen muss, doch bleibt dennoch noch ein gewisser Abstand zwischen Wort und Tat, der sich in den folgenden Fragen konkretisiert:
– Wie kann man bei der großen Auswahl an auf dem Markt erhältlichen Filamenten sichergehen, dass
Ob ihre Eigenschaften unseren Anforderungen entsprechen? Wie lässt sich aus der Vielzahl der angebotenen Produkte eine sinnvolle Auswahl treffen?
- Wie lassen sich anhand eines technischen Datenblatts zumindest die grundlegenden mechanischen Eigenschaften erfassen?
- Wie kann man je nach gewähltem Material sicherstellen, dass das Endgewicht der gedruckten Teile im Rahmen des „Modellbaus“ akzeptabel bleibt?
- Sind interne Versteifungen zwingend erforderlich?
- Ist das Material zuverlässig, schmilzt es nicht in der Sonne usw.?
Zwar gibt es in unseren Regionen zahlreiche FabLabs/Selbstbedienungsangebote (schreckliche Anglizismen…) und Freunde, die sowohl gut ausgestattet als auch hilfsbereit sind und digitalisieren sowie drucken können, doch scheinen bislang nur sehr wenige den spezifischen Anforderungen des Modellbaus gerecht zu werden. Ich möchte hinzufügen – und hoffe, dass ich mich irre –, dass es zu diesem Thema noch immer kaum praktische Erfahrungsberichte gibt, die für Laien zugänglich sind, zu denen ich ja gerade gehöre
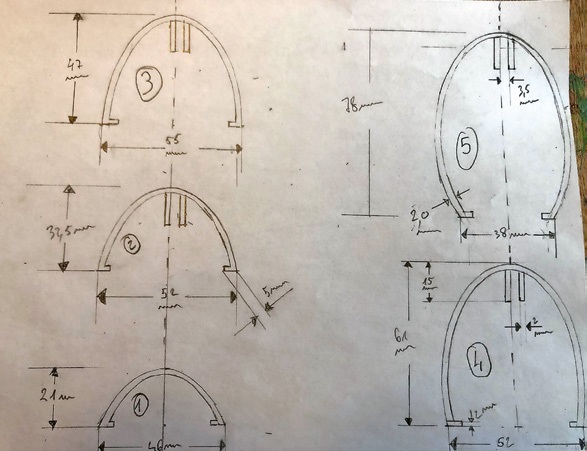
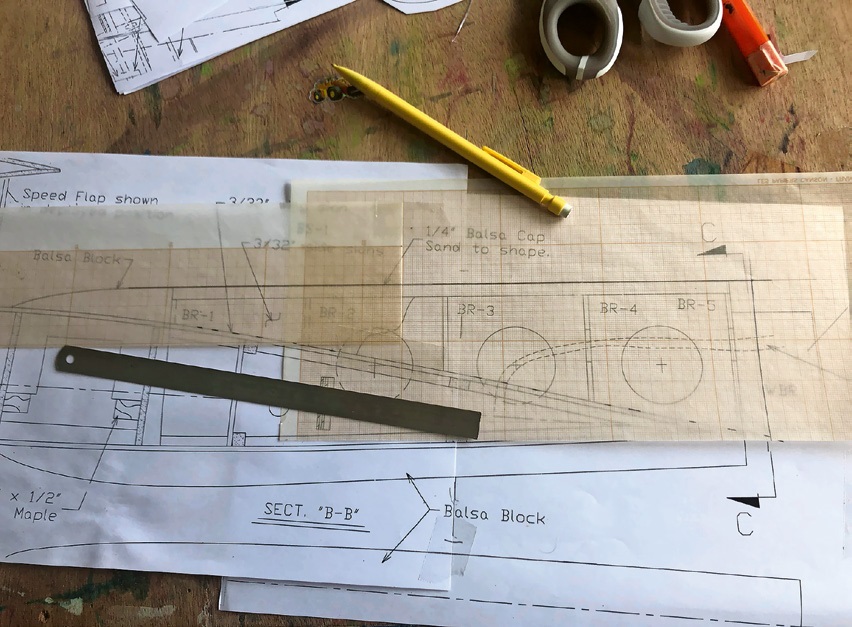
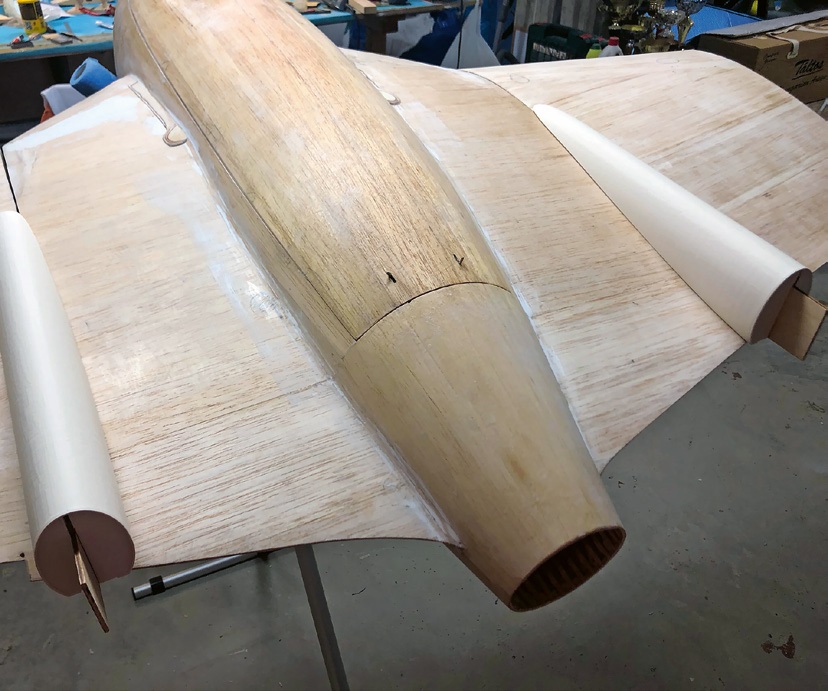
Ich bin daher von folgendem Praxisfall ausgegangen, nämlich dem Druck von Verkleidungen für die Ober- und Unterseite der Rumpfträger einer De Havilland Vampire im Maßstab 1:5. Diese Verkleidungen sind etwa 40 cm lang
Produktname: 3DJAKE niceBIO
Version: 1.1
Datum: 18.02.2022
Abmessungen
| Größe | Ø-Toleranz | Rundheit |
|---|---|---|
| 1,75 mm | ± 0,05 mm | ≥ 95 % |
| 2,85 mm | ± 0,10 mm | ≥ 95 % |
Physikalische Eigenschaften
| Beschreibung | Typischer Wert | Prüfverfahren |
|---|---|---|
| Spezifisches Gewicht | 1,33 g/cm³ | ISO 1183 |
| Schmelzindex (MFR) bei 210 °C/2,16 kg | 7 g/10 min | ISO 1133 |
| Zugfestigkeit | 55 MPa | ISO 527 |
| Bruchspannung | 2 % | ISO 527 |
| Biegemodul | 5100 MPa | ISO 527 |
| Schlagzähigkeit | 43 kJ/m² | ISO 179-1/1eA |
| Schrumpfung | 0,4 % | ISO 294-4 |
Thermische Eigenschaften
| Beschreibung | Typischer Wert | Prüfverfahren |
|---|---|---|
| Drucktemperatur | 200 – 230 °C | - |
| Schmelztemperatur | 190 °C ± 10 °C | ISO 3146-C |
| VICAT A | 146 °C | ISO 306 |
| HDT / B | 54 °C | ISO 75 |
Verpackung:
Alle Spulen sind versiegelt und mit Silikagel verpackt, um Feuchtigkeit zu vermeiden.
Weitere Informationen:
Aufgrund seiner geringen Neigung zum Verziehen kann 3DJAKE niceBIO auch ohne beheiztes Druckbett gedruckt werden.
Wenn Sie über ein beheiztes Druckbett verfügen, beträgt die empfohlene Temperatur ± 0–60 °C.
niceBIO kann auf allen gängigen Desktop-3D-Druckern mit FDM- oder FFF-Technologie verwendet werden.
Lagerung: Kühl und trocken (15–25 °C) sowie vor UV-Licht geschützt. Dies verlängert die Haltbarkeit erheblich.
Web: www.3djake.com
E-Mail: office@3djake.com
Tel.: +43 800 100 350 15
Niceshops GmbH
Saaz 99, Paldau
Österreich
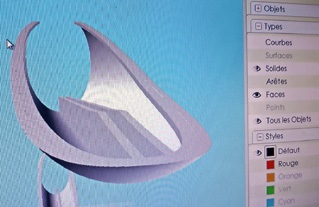
Die Digitalisierung, die Ihnen schon auf den ersten Blick die daraus resultierenden Eigenschaften vermittelt.
10 cm lang und 10 cm hoch. Das Ziel hierbei ist es, die in den Bauplänen vorgesehenen Modelle aus 20 mm starkem Balsaholz zu ersetzen, die auf Spanten montiert und mit 10 mm starkem Balsaholz abgedeckt sind, ordnungsgemäß mit der Schleifklötze in Form gebracht und anschließend mit Glasfasergewebe (49 g/m²) und Epoxidharz verstärkt wurden. Wie würde das Ergebnis aussehen?
Der nächste Schritt nach der Zeichnung war die Auswahl des Materials. Ich wandte mich daher an das FabLab materialize.ch (das sich eher als Dienstleister versteht...), dessen Besonderheit darin besteht, dass es von einem Modellbauer geleitet wird, der seine Modelle fast ausschließlich selbst baut (was mittlerweile selten ist...), was ihn perfekt in die Lage versetzt, den Bedarf genau und unverzüglich einzuschätzen. Dank seiner praktischen Erfahrung und zahlreicher Gespräche konnte so das Druckmaterial festgelegt werden
Das ausgewählte Produktblatt.
Hier sind die beigefügten Spezifikationen. Sie werden sicherlich feststellen, dass dieses Datenblatt ohne einen Fachmann, der Ihren Bedarf richtig einschätzen kann, zumindest nicht ganz einfach zu interpretieren ist, um letztendlich ein RC-Modell von beachtlicher Größe zu erhalten.
Nachdem die entsprechende Zeichnung vorgelegt wurde, erschienen die ersten digitalisierten Entwürfe. Diese zeigten, dass bei gleicher Dicke wie bei der ursprünglich vorgesehenen Balsa-Faser-Sandwich-Konstruktion das berechnete Gewicht um mehr als 40 % über dem ursprünglichen Kostenvoranschlag lag. Die Dicke wurde daher von 20 auf 15/10 reduziert, um eine Gewichtsersparnis von etwa 25 % zu erzielen, was mir angesichts der erwarteten Vorteile akzeptabel erscheint. Vier obere und untere Verkleidungen wurden somit mit höchster Präzision in dieses Modell integriert, was mich sehr zufriedenstellt.
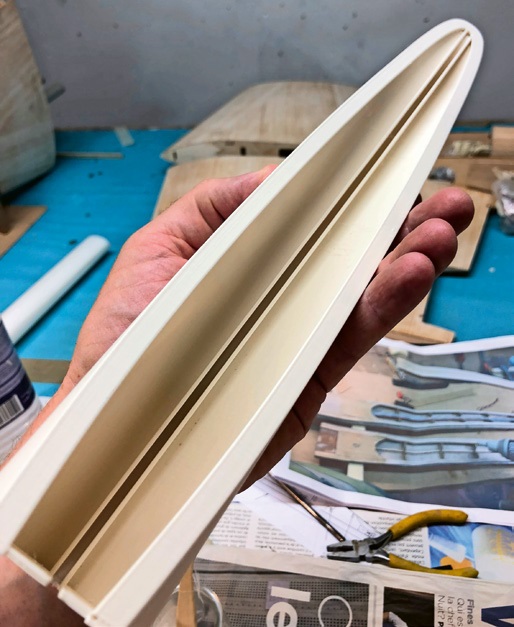
Die gemessene Auflösung betrug 0,1 mm. Man sollte jedoch nicht vergessen, dass ein gründliches Schleifen mit den Körnungen 120 und 180 im Trockenverfahren erforderlich ist, um die Drucklinien zu entfernen, gefolgt von den Körnungen 240 und 320 im Nassverfahren zur Endbearbeitung. Auch das Schneiden mit der feinen Dremel-Scheibe erfordert ein Mindestmaß an Vorsicht, damit das Material – anders als bei einer Platte frischer Butter oder dem ABS unserer Jugend – beim Schneiden eher geschnitten als geschmolzen wird.
Fazit: Dieser kleine Erfahrungsbericht richtet sich zwar an neugierige Modellbauer, die ihre Modelle durch die Kombination aktueller Techniken verbessern möchten, so wird mir auch bewusst, welch riesiges Feld noch vor uns liegt, um nicht nur immer brauchbarere Teile je nach Bedarf zu drucken, sondern auch all die vielfältigen Möglichkeiten zu rationalisieren, die sich uns in Zukunft bieten werden. Wie schon bei den ersten Konstruktionen aus reinen Verbundwerkstoffen vor etwa vierzig Jahren ermutige ich daher interessierte Modellbauer, ihre Erfahrungen zum Nutzen unserer kleinen, aber feinen Community zu teilen, die davon nur profitieren kann...
Ich danke Anthony H. für sein Fachwissen und seine fundierten Ratschläge: materialize.ch


DIE PC-21-STORY
 Emil Giezendanner

Neuigkeiten von HEBU

WEISCH, WASI MEINE? 125 JAHRE AERO CLUB DER SCHWEIZ
Emil Giezendanner
ATOM, DER NEUE DOPPELDECKER VON CPLR
 Matthias Bosshard

STOLZ UND GUTE IDEEN
 Markus Nussbaumer

HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

52. COUPE DES ALPES 2026
Emil Giezendanner
EURO CONTEST GLIDER ACRO TOUR ÖSTERREICH 2026

EINBLICKE IN DIE WASSERFLUGGESCHICHTE

EUROPAMEISTERSCHAFTEN F3A IN ST-MACAIRE, FRANKREICH
Matthias Bosshard
STADTPARTNERSCHAFT
 Wolfgang Voeller

VON DER JUGEND FÜR DIE JUGEND
Lorena Betschen
TEAMMANAGER «THIS» BOSSHARD
Rodito Nussbaumer
WILLKOMMEN, NEUES MITGLIED!
Andrea Bolliger
Neuigkeiten bei Leomotion.com

FERIENPLAUSCH 2026 BEI DER MG USTER
Martin Wunderli
KLEINE VORBILDÄHNLICHE SEGLER
Res Dauwalder
FREIFLUG IM HOCHSOMMER
Urs Muntwyler
CORSAIR F4U – EIN WARBIRD MIT EINPRÄGSAMER OPTIK
Jürgen Rosenberger, Jürgen Prinz
34. ALPINES MODELLFLUGLAGER HAHNENMOOS
Res Dauwalder
SCHNUPPERTAG BEIM MFV WETTINGEN
Urs Keller
COUPE DES ALPES – BEOBACHTEN UND LERNEN
Rodito Nussbaumer
REGION NOS – EIN ZENTRUM DES ELEKTROFLUGS
Emil Giezendanner
VON 0 AUF 100
Markus Nussbaumer
NEUIGKEITEN VON HEBU
 Julia Bucher

ERINNERUNGEN
Wolfgang Völler
WEISCH, WAS I MEINE? IM LAND DES LÄCHELNS
Emil Giezendanner
Senkrecht startende und landende Flugzeuge beinahe vergessen?
Emil Giezendanner